Artykuł sponsorowany
Jak codzienne kontrole utrzymują powtarzalność w maszynie łączącej formatowanie i czopowanie
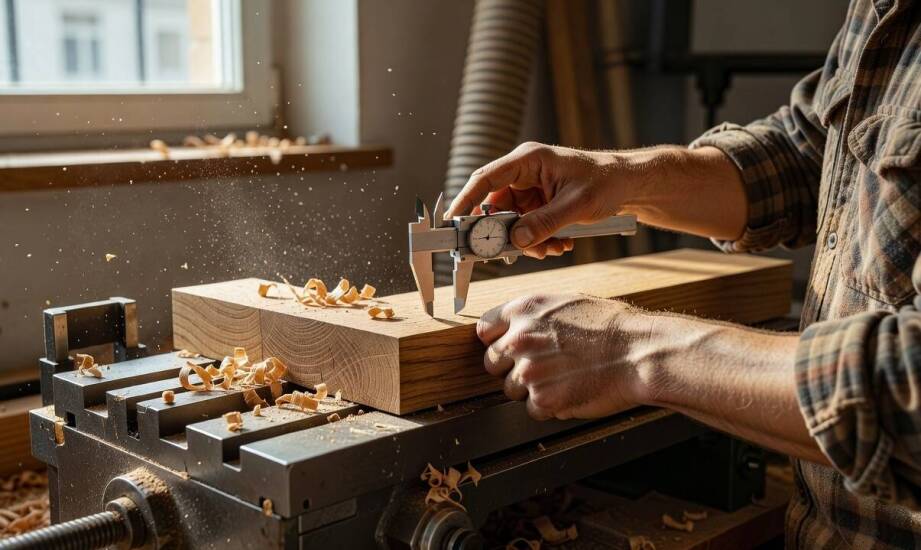
W małej stolarni codzienna zmienność warunków pracy bardzo szybko ujawnia najdrobniejsze odchylenia w ustawieniach parku maszynowego. Maszyna łącząca w jednym bloku precyzyjne cięcie płyt na wymiar oraz wykonywanie wpustów stanowi główny filar produkcji. Krótkie serie, częste zmiany obrabianych gatunków drewna oraz wahania poziomu wilgotności sprawiają, że powtarzalność wymiarów i zachowanie idealnej jakości krawędzi zależą od rygorystycznych, codziennych kontroli. Zignorowanie zaledwie milimetrowego luzu w poniedziałek rano najczęściej przekłada się na problemy ze spasowaniem skomplikowanych konstrukcji meblowych pod koniec tygodnia.
Poranna kalibracja maszyny i kontrola narzędzi tnących
Rutynowy przegląd poranny to najszybszy sposób na wychwycenie nagromadzonych zabrudzeń, mikroluzów w prowadnicach oraz ewentualnych przesunięć wózków formatowych. Sprzęt ten wpisuje się w stały rytm warsztatu, gdzie pierwszy próbny cykl pracy po włączeniu zasilania weryfikuje stabilność ustawień z poprzedniego dnia. Systematyczne usuwanie żywicy z prowadnic i aplikowanie smarów w wyznaczone punkty bezpośrednio przedłuża żywotność podzespołów odpowiedzialnych za trzymanie geometrii cięcia. Nawet najwyższej klasy wózek jezdny straci swoją gładkość posuwu, jeśli łożyska zaczną toczyć się po warstwie stwardniałego urobku.
Kluczowym aspektem weryfikacji pozostaje stan techniczny zamontowanych na wrzecionach narzędzi. Zużyte i zanieczyszczone tarcze lub frezy zwiększają opory skrawania oraz pozostawiają wyraźnie postrzępione krawędzie. Dotyczy to szczególnie obróbki delikatnych fornirów, płyt laminowanych oraz twardych gatunków drewna liściastego. Regularne przekazywanie narzędzi do ostrzenia gwarantuje uzyskanie gładkich powierzchni, co ułatwia późniejsze klejenie elementów. Ostre narzędzie ogranicza też niepożądane wibracje, które mogłyby przenieść się na wrzeciono i stopniowo rozkalibrować precyzyjnie ustawione ograniczniki wymiarowe.
Wielofunkcyjne formatyzerko-czopiarki wymagają szczególnej dbałości o zbieżność obu agregatów, ponieważ błąd cięcia formatowego automatycznie przenosi się na precyzję wykonywanego później czopu. Wykonanie solidnego łączenia czopowego opiera się na idealnym spasowaniu obu elementów. Nawet ułamek milimetra różnicy na grubości czopu powoduje, że łączenie staje się zbyt luźne lub wymaga siłowego wciskania, co grozi pęknięciem ramiaka podczas montażu.
Wpływ pyłu i parametrów materiału na zachowanie wymiarów
Wydajny system odsysania wiórów to podstawa bezawaryjnego funkcjonowania zaawansowanego sprzętu stolarskiego. Pył drzewny osadzający się w zakamarkach mechanizmów regulacyjnych przyspiesza zużycie gwintów i rozkalibrowuje nastawy kątowe. Branżowe wytyczne dla takich systemów wskazują, że prawidłowy transport wiórów suchych wymaga prędkości powietrza w instalacji odciągowej na poziomie minimum 20 m/s. Obróbka materiałów o wyższej wilgotności wymusza stosowanie odciągów o jeszcze wyższej wydajności, aby zapobiec zatykaniu się dysz i kanałów wentylacyjnych. Słabszy ciąg powietrza błyskawicznie skutkuje kumulacją urobku wokół pił i głowic czopujących, co zaburza płynność prowadzenia detalu i ułatwia powstawanie luzów.
Kolejnym wyzwaniem dla powtarzalności wymiarowej jest ciągła zmiana parametrów obrabianego surowca. Drewno przeznaczone do konstrukcji meblowych powinno utrzymywać wilgotność na poziomie od 8 do 12 procent. Przekroczenie tych wartości sprawia, że materiał pęcznieje, podczas gdy przesuszenie prowadzi do gwałtownego kurczenia się i mikropęknięć. Każda zmiana gatunku lub gęstości surowca wymusza natychmiastową korektę siły docisku, prędkości posuwu oraz samej techniki podawania materiału na stół roboczy.
Bieżąca obsługa ogranicza się zazwyczaj do starannego czyszczenia, uzupełniania środków smarnych i weryfikacji docisków pneumatycznych. Kiedy jednak maszyna zaczyna generować nienaturalne dźwięki, a operator odczuwa wibracje na stole formatowym, oznacza to konieczność wezwania wykwalifikowanego serwisu. Dalsza eksploatacja przy zużytych łożyskach wrzeciona lub skrzywionych prowadnicach potęguje uszkodzenia całego układu napędowego. Praca musi zostać wstrzymana w momencie, gdy pierwsze próbne pomiary wykażą utratę kątów prostych. Przerwanie cięcia i powrót do wzorcowych ustawień bazowych przy pierwszych symptomach problemu chroni cenne partie materiału przed bezpowrotnym zniszczeniem.
Utrzymanie idealnej powtarzalności w obróbce drewna wymaga traktowania codziennych oględzin jako integralnej części procesu technologicznego, a nie przykrego obowiązku. Świadomość zasad budowy i działania poszczególnych podzespołów pozwala operatorom błyskawicznie reagować na wczesne oznaki zużycia narzędzi tnących. Zlokalizowane w Miastku przedsiębiorstwo INTERPART Aleksander Tybora od wielu lat wspiera zakłady stolarskie w kompletowaniu solidnego zaplecza technicznego. Doświadczenie w dystrybucji maszyn do obróbki drewna oraz demontażu całych linii produkcyjnych ułatwia trafne diagnozowanie potrzeb małych i średnich warsztatów. Dobór właściwego urządzenia połączony z rygorystycznym przestrzeganiem reżimu konserwacyjnego zapewnia wysoką jakość wyrobów drewnianych przez wiele lat eksploatacji.
Kategorie artykułów
Polecane artykuły

Przewodnik po wymianie pompy głębinowej: co warto wiedzieć o kosztach i cennikach

Neutralizacja dokumentów celnych - jak może pomóc Twojej firmie?

Prawne aspekty współpracy międzynarodowej w projektach biznesowych
